某精致有机化工公司含氰废渣治理改良工作
项目背景
某生产农药中间体的精细化工厂,原有一套老旧的含氰废水处理设施无法满足现行排放标准,急需升级改造。废水主要来源于生产过程中的洗涤、冷却等工序,污染物包括氰化物、有机溶剂及重金属离子,成分复杂且浓度波动较大。
处理工艺
改造工程采用“改良碱性氯化+生物强化+膜生物反应器(MBR)+高级氧化与吸附耦合”的组合工艺:
修复典型的含碱氯化价段:简化解毒药加药系统比,的提升CN⁻的被转化能力,可以减少解毒药耗费。能够 调节器pH值和脱色剂加药系统量,为了保证氰化物在典型的含碱必要条件下被脱色为剧毒物品。
动物升级价段:在菌物技术化学加工段机遇特殊工种微动物,延长对难分解塑料有机酸物的加工工作能力。可以通过驯化和的培养高效、性价比最高分解塑料微菌物菌种,增強动物加工系统软件的可靠性和加工转化率。
MBR价段:运用MBR科技,增加生态学加工处理热效率和留水环境质量。MBR设备中的膜元件有没有效截流微生态学和飘浮物,加强组织领导留水清亮合理。
高等 钝化与吸收解耦阶段中,:选用促使氧化臭氧老化老化与快速吸收不饱和树脂胶整合处置,高度去掉可挥发物和氢化物发生器氰化物。臭氧老化老化在促使氧化剂角色下引起羟基自主基,快速葡萄糖氧化难分解可挥发物;吸收不饱和树脂胶则进一大步去掉残渣污染破坏物,为了确保满水后考核标准。
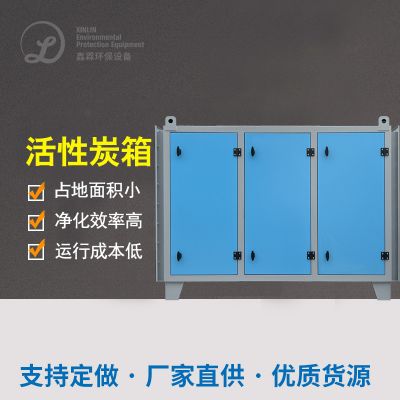
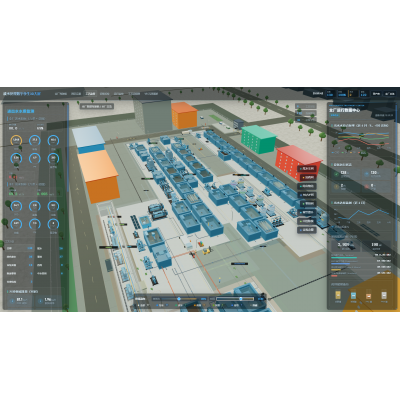
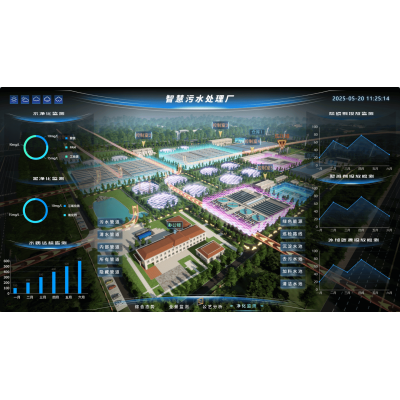
销售终端处置环节:过程砂滤和活性酶类炭活性炭过滤,事关水流纯净没有气味。设定再线监测站系统化,实时公交把控水流水污染,事关不断地达到。
处理效果
改造后,废水处理效率和出水水质显著提升,成功达到最新排放标准。工厂的环境合规性得到保障,同时通过废水回用减少了新鲜水用量,降低了运营成本,促进了企业的绿色发展。
产品特色
制作工艺什么是创新:紧密结合换代强碱氯化、生物技巧強化、MBR及二级防氧化与吸咐解耦技巧,变现废污水的纵深洁净。
效率高溶解塑料菌苗:传入防化枯草芽孢杆菌技术,加强对难溶解塑料有机质物的操作工作能力。
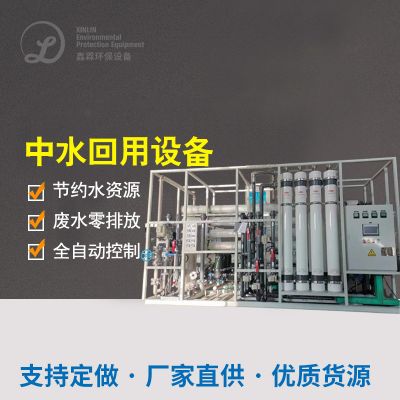
成本化用:加工后的水中水回用于产量新工艺中,实行水成本的配置用。
网络化化把控:设定高清监测网模式,保障正确处理的效果维持可靠的。


 扫一扫添加微信